
💡 이 글에서 다루는 내용
|
지금까지 살펴본 DSC, TMA, DMA는 모두 고체 상태의 재료를 평가하는 분석기기였다. 하지만 접착제는 처음부터 고체가 아니다. 혼합 직후에는 액체이며, 시간이 지나면서 점도가 변하고, 결국 경화되어 단단한 고체가 된다. 그렇다면 연구원은 아직 굳지 않은 접착제를 어떻게 평가할까? 그 답이 바로 Rheometer이다.
Rheometer는 재료에 일정한 힘이나 변형을 가하면서 그 재료가 어떻게 흐르고 변형되는지를 측정하는 장비이다. 쉽게 말하면, 재료가 얼마나 잘 흐르는지, 얼마나 쉽게 변형되는지를 확인하는 장비라고 할 수 있다. 그래서 접착제뿐 아니라 페인트, 실리콘, 잉크,화장품, 배터리 슬러리와 같은 다양한 액상 소재의 평가에도 널리 사용된다.
Rheometer의 가장 대표적인 형태인 회전형 레오미터(Rotational Rheometer)는 상부의 지오메트리(Geometry)를 회전시키거나 요동(Oscillation)시킴으로써 액상 시편에 전단 변형(Shear Strain)을 가한다. 이때 재료 내부에서 발생하는 저항력인 전단 응력(Shear Stress)을 토크 센서로 감지하여 연속적인 점도 데이터를 산출한다. 모터의 제어 방식에 따라 정해진 회전 속도를 부여하는 CSR(Controlled Shear Rate) 모드와 정해진 힘을 부여하는 CSS(Controlled Shear Stress) 모드로 나뉘며, 측정 목적에 따라 회전(Rotational) 시험 기법과 진동(Oscillatory) 시험 기법을 선택적으로 적용할 수 있다.
점도는 숫자가 아니라 변화였다.
점도라고 하면 많은 사람들이 하나의 숫자를 떠올린다. 예를 들어 "점도는 15,000 cP입니다." 와 같은 표현이다. 하지만 실제 개발에서는 숫자 하나만으로 재료를 판단하는 경우는 거의 없다. 같은 점도라도 천천히 저을 때와 빠르게 저을 때의 거동이 다를 수 있고,시간이 지나면서 점도가 변하기도 하며, 온도가 올라가면 전혀 다른 특성을 보이기도 한다. 그래서 연구원은 점도의 절대값보다 점도가 어떻게 변하는지를 더 중요하게 생각해야 한다.
대부분의 에폭시 접착제는 전단 속도(Shear Rate)가 증가함에 따라 점도가 감소하는 Shear Thinning 거동을 보인다. 이는 무작위하게 엉켜 있던 고분자 사슬이나 분산된 필러(Filler) 입자들이 강한 전단력을 받으면서 흐름 방향으로 배향되어 마찰 저항이 줄어들기 때문에 나타나는 현상이다. 따라서 단일 단일점 점도계(Viscometer)로 측정한 점도 수치 하나만으로는 고속 토출 환경에서의 유동성을 예측하는 데 한계가 존재한다.
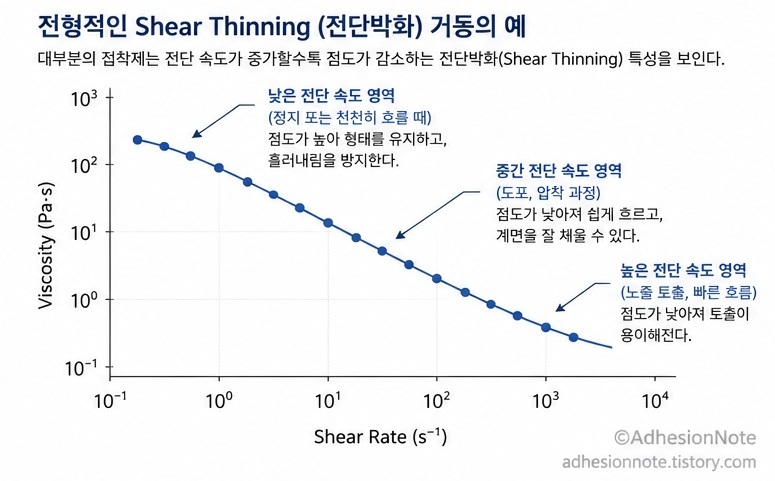
왜 점도의 변화가 중요할까?
에폭시 접착제는 제조보다 사용하는 과정에서 더 많은 조건을 만나게 된다. 카트리지에서 토출될 때, 노즐을 통과할 때, 기판 위에 도포될 때, 압착될 때. 이 모든 과정에서 재료는 서로 다른 힘을 받는다. 만약 점도가 너무 높다면 도포가 어렵고, 너무 낮다면 원하는 위치에 머물지 못할 수도 있다. 중요한 것은 현재 점도가 얼마인가가 아니라, 사용 과정에서 어떻게 거동하는가이다.
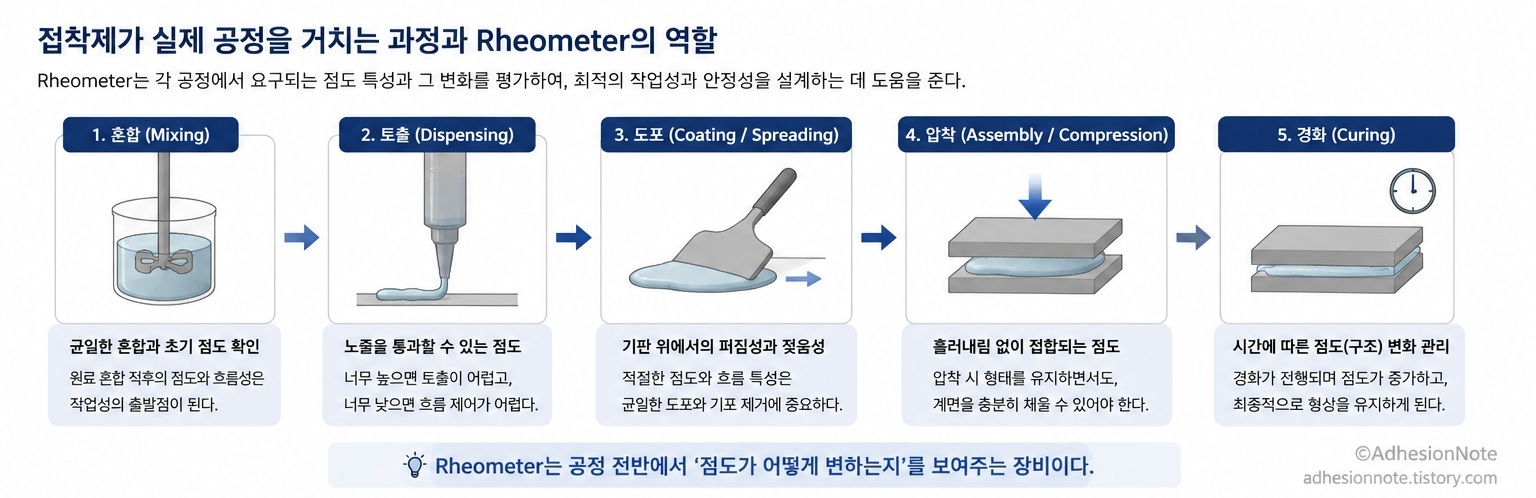
실제로 Rheometer를 사용할 때도 점도만 측정하는 경우는 많지 않다. 시간에 따라 점도가 어떻게 변하는지, 온도에 따라 얼마나 달라지는지, 전단 속도가 바뀌면 어떤 반응을 보이는지. 이러한 그래프를 함께 비교하면서 재료의 작업성과 안정성을 평가하는 경우가 많다. 그래서 Rheometer 역시 숫자보다 그래프를 먼저 보게 되는 분석기기이다.
Rheometer 그래프와 실제 공정
실제 에폭시 코팅 공정에서 재료가 받는 전단 속도는 구간별로 현저한 차이를 보인다. 슬롯다이(Slot-Die)의 립(Lip) 사이나 닥터 블레이드의 미세한 코팅 갭(Gap)을 기판이 고속으로 통과하는 시점에는 대단히 가혹한 변형이 발생한다. 이때 전 전단 속도는 1,000 ~ 10,000 s-1 이상까지 폭발적으로 치솟으며, 이 높은 전단력 덕분에 점도가 순간적으로 낮아져 줄무늬(Streak)나 턱이 생기지 않고 얇고 균일한 코팅막이 형성된다.
반면, 갭을 통과한 직후 기판 위에서 표면 자국이 펴지는 레벨링(Leveling) 단계나 건조 챔버로 이동하는 구간에서는 외부에서 가해지는 힘이 표면장력이나 중력 정도로 줄어들어 전단 속도가 0.01 ~ 10 s-1 수준으로 매우 작아진다. 이 영역에서는 점도가 적절히 회복되어야만 코팅액이 기판 가장자리로 모여 두꺼워지는 가장자리 뭉침(Edge Bead)이나 밑으로 흘러내리는 현상을 막을 수 있다. 따라서 코팅 에폭시를 개발할 때 역시 대상 코팅 장비의 갭 두께와 라인 속도를 기반으로 전단 속도 영역을 산출한 뒤, 이에 맞춰 레오미터의 평가 조건을 설정해야 한다.
같은 점도라도 사용성은 달라질 수 있다.
같은 점도를 가진 두 접착제라도 실제 작업성은 크게 다를 수 있다. 어떤 재료는 노즐에서는 쉽게 토출되지만, 도포 후에는 빠르게 형태를 유지한다. 반대로 어떤 재료는 쉽게 흐르지만, 원하지 않는 곳까지 퍼져 버리기도 한다. 그래서 연구원은 단순히 점도 수치보다 재료가 실제 공정에서 어떻게 거동할지를 더 중요하게 생각해야 한다. Rheometer는 아직 굳지 않은 재료가 공정 안에서 어떻게 움직이는지를 보여주는 장비이다. 그래서 에폭시 접착제를 개발하다 보면 점도는 하나의 물성이라기보다 공정을 이해할 수 있게 하는 가이드가 된다.
현업에서의 '칙소성'을 숫자로 읽는 방법: 3ITT 평가
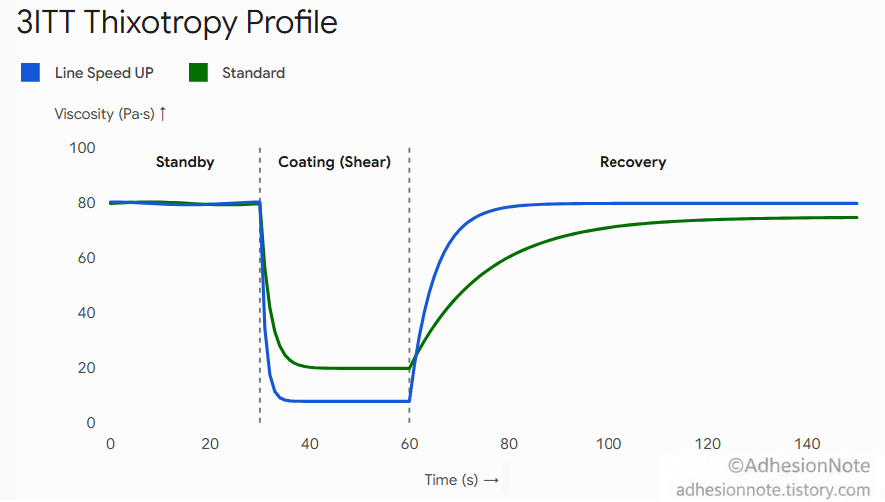
현업에서 흔히 '칙소성'이라 부르는 틱소트로피(Thixotropy)는 전단력이 사라진 후 재료가 원래의 높은 점도로 회복되는 시간적 지연 현상을 의미한다. 동일한 전단 희석 특성을 가진 재료라 하더라도, 이 점도 회복 속도에 따라 실제 현장 작업성은 크게 갈린다. 노즐이나 코팅 갭을 통과할 때는 점도가 낮아져 원활히 흐르더라도, 통과 직후 점도 회복 속도가 너무 느리면 기판 상에서 형상을 유지하지 못하고 흘러내리게 되기 때문이다.
이를 정밀하게 평가하기 위한 핵심 기법이 바로 3구간 틱소트로피 시험(3-Interval Thixotropy Test, 3ITT)이다. 3ITT는 [구간 1. 정지 → 구간 2. 고전단 공정 → 구간 3. 재정지]로 이어지는 실제 공정 환경을 연속적인 시간 축상에서 재현한다. 즉, 공정 진입 시 전단 속도가 급증함에 따라 점도가 얼마나 신속하게 떨어져 유동성을 확보하는지, 그리고 공정 종료 후 전단 속도가 감소했을 때 점도가 얼마나 적절한 속도로 다시 커져 흘러내림(Sagging)을 방지하는지를 정밀하게 측정한다. 이 점도 회복 속도가 너무 빠르면 코팅 표면 자국이 펴지는 레벨링(Leveling) 시간이 부족해지고, 반대로 너무 느리면 형상을 유지하지 못하고 흘러내리므로, 3ITT 데이터를 통한 회복 반응성의 수치화는 작업성 제어에 필수적이다.
라인 스피드(Line Speed)를 올릴 때 레오미터 그래프는 어떻게 변해야 할까?
생산성 향상을 위해 코팅 라인 스피드(Line Speed)를 올리게 되면 재료가 받는 전단 속도가 높아질 뿐만 아니라, 코팅 직후 재료가 안정화될 수 있는 시간적 여유가 대폭 감소하게 된다. 이러한 고속 공정 조건에서도 최적의 코팅 품질을 유지하기 위해서는 3ITT 그래프상에서 세 가지 핵심이 재설계되어야 한다.
첫째, 대기 상태에서 코팅 구간으로 진입하는 구간 1과 구간 2 사이의 점도 강하 기울기가 더욱 급격해져야 하며, 구간 2의 고전단 점도 절대값 자체도 기존보다 낮게 형성되어야 한다. 이는 순간적으로 가해지는 높은 전단력에 유체가 신속히 순응하여 얇고 균일한 코팅막을 형성하고 기포 갇힘(Air Entrapment)이나 턱 발생 불량을 방지하기 위함이다.
둘째, 코팅 직후 정지 상태로 전환되는 구간 2와 구간 3 사이의 초기 점도 회복 기울기 역시 훨씬 가파르게 형성되어야 한다. 라인 스피드가 빨라진 만큼 코팅 자국이 펴지는 레벨링(Leveling)은 초반 1~3초 내외의 아주 짧은 순간에 완료되어야 하며, 직후 점도가 폭발적으로 상승하여 건조풍이나 이동 진동에 의한 흘러내림(Sagging) 및 가장자리 뭉침(Edge Bead)을 즉각 억제해야 한다.
결국 고속 코팅 공정용 에폭시는 3ITT 곡선상에서 더욱 깊고 가파른 'V자/U자형' 응답 거동을 보이도록 틱소제(Thixotropic Agent) 및 필러 배향을 정밀하게 제어해야만 공정 속도 증가에 따른 수율 저하를 막을 수 있다.
지금까지는 Rheometer의 가장 기본적인 역할인 미경화 상태의 액상 접착제를 대상으로 전단 속도에 따른 점도 변화와 공정 중 유동 거동을 살펴보았다. 다음글 (Rheometer 그래프 읽기 ② : Gel Point는 왜 중요할까? ")에서는 Rheometer 그래프에서 연구원이 가장 관심 있게 보는 지점 중 하나인 Gel Point에 대해 이야기해 보려고 한다
'평가' 카테고리의 다른 글
| Rheometer 그래프 읽기 ③ : Rheometer와 DMA는 무엇이 닮았을까? (0) | 2026.09.20 |
|---|---|
| FT-IR 스펙트럼 읽기 ③ : 에폭시에서 무엇을 확인해야 할까? (0) | 2026.09.17 |
| FT-IR 스펙트럼 읽기 ② : Peak는 어떻게 읽어야 할까? (0) | 2026.09.10 |
| Rheometer 그래프 읽기 ② : Gel Point는 왜 중요할까? (0) | 2026.09.07 |
| DMA 그래프 읽기 ③ : Tan δ Peak는 어떻게 해석할까? (0) | 2026.09.03 |
| FT-IR 스펙트럼 읽기 ① : FT-IR은 무엇을 보여주는 장비일까? (0) | 2026.09.02 |
| DMA 그래프 읽기 ② : Storage Modulus는 무엇을 말해줄까? (0) | 2026.09.02 |
| DMA 그래프 읽기 ① : 왜 연구원들은 DMA를 가장 신뢰할까? (0) | 2026.09.01 |